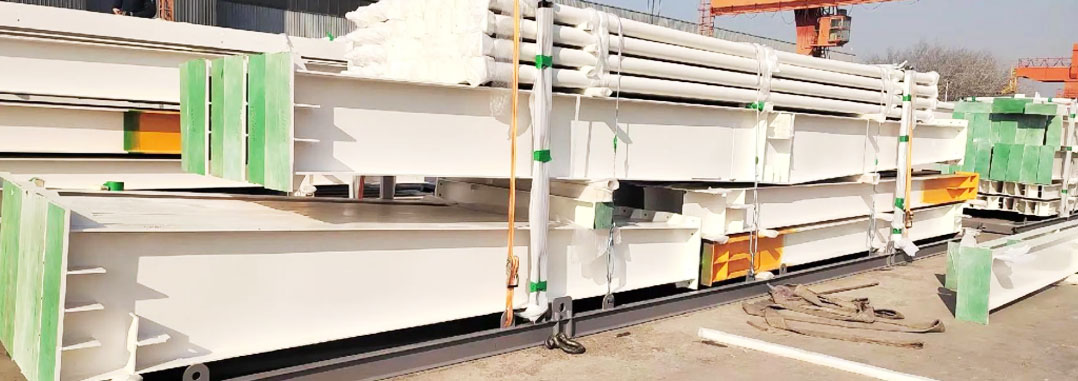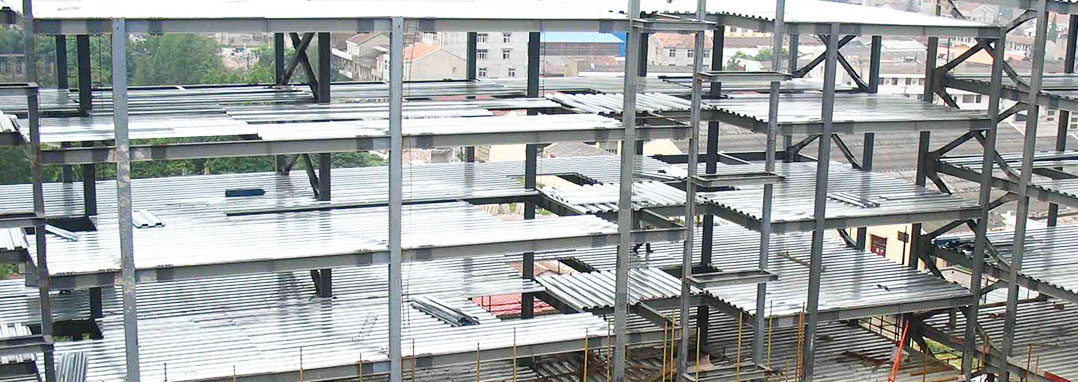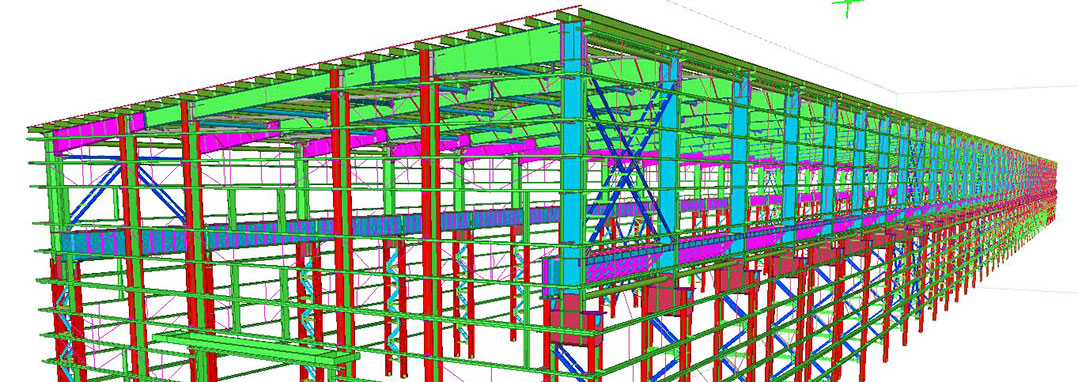
设备钢结构底座加工和安装,最怕按普通构件思路报价,不控制焊接顺序和预热层间温度,不预留机加工余量,地脚螺栓预埋偏位,垫铁和灌浆不达标,投产后设备振动、底座变形、地脚螺栓松动甚至焊缝疲劳开裂。低价队伍常在钢板负差、焊缝探伤、焊后消氢矫正、基准面机加工、二次灌浆和拉拔检测上做减法,现场装不上再气割扩孔,设备精度和寿命全搭进去。作为上海实体源头厂家,下面把焊接变形控制和安装基准精度逐项拆开。
一、设备底座报价单里的五个隐蔽陷阱
1 按吨包干不报机加工和基准面
设备底座不是焊完就能用。底座上表面、设备安装面、地脚螺栓孔和定位键槽,通常需要机加工或精整。报价只写每吨加工费,不含铣面、镗孔、钻孔和基准面检测,后期增项惊人。正规源头厂家会按图纸预留机加工余量,焊后矫正再进行基准面加工,确保平面度和孔距精度。
2 钢板负差与材质降级
底座常用Q235B或Q355B钢板,厚度从12mm到40mm不等。国标允许负差,但低价加工厂会卡下限甚至超差,20mm板实际18.5mm,Q355B换成Q235B。单吨省几百,一批底座几十吨就差出几万。材质降级直接削弱承载力和抗疲劳性能。源头厂家入库用超声波测厚仪抽检,负差超0.3mm退场,材质单随车可查。
3 焊缝等级与探伤比例含糊
设备底座承受动荷载和振动,关键焊缝多为全熔透一级或二级。报价只写满焊,不写超声波探伤比例,低价加工厂只做外观检查,内部气孔、夹渣、未熔合留隐患。一级焊缝要求100%超声波探伤,二级按规范抽检。焊工持证,焊缝有钢印,探伤报告第三方出具,可追溯到人。
4 焊后消氢矫正与消除应力漏项
厚板焊接后要及时后热消氢,通常200至250℃保温2小时,防止延迟裂纹。焊接变形要用火焰矫正或机械矫正,火焰矫正温度控制在600至800℃,不得浇水急冷。设备底座对尺寸稳定性要求高,必要时按设计做消除应力处理。低价报价常不含消氢、矫正和消除应力,后期变形和裂纹风险大。
5 地脚螺栓预埋、垫铁和灌浆漏项
设备底座安装精度一半靠预埋和灌浆。地脚螺栓规格、埋深、垂直度和孔距必须按图,预埋偏差超过规范,设备就位困难。垫铁组布置、坐浆法、二次灌浆料强度和养护,直接影响底座与基础接触和振动传递。低价报价不含预埋复测、垫铁、灌浆和拉拔试验,后期设备调平困难。
二、焊接变形控制的核心工艺
- 组立与定位焊:在胎架上组立,组立间隙控制在0至2mm,定位焊长度和间距按工艺评定,对称布置,避免强行装配。
- 焊接顺序:从拘束度大的部位向自由端退焊,对称施焊,多层多道,控制线能量,减少旁弯和扭曲。
- 预热与层间温度:Q355B厚板预热80至120℃,层间温度不超230℃,用红外测温枪逐道测量并记录。
- 焊材管理:低氢焊条350℃烘干1小时,放入100至150℃保温筒随用随取,焊条不烘干不得施焊。
- 消氢与矫正:厚板焊后200至250℃保温2小时消氢,火焰矫正温度600至800℃,不得浇水急冷,矫正后自然冷却。
- 机加工余量:底座安装面、螺栓孔和定位面按设计预留余量,焊后矫正再加工,保证平面度和孔距。
三、安装基准精度控制要点
设备底座安装基准包括纵横中心线、标高、水平度、地脚螺栓孔距和设备安装面平面度。施工前要复核基础混凝土强度和预埋螺栓位置,用全站仪、水准仪或激光跟踪仪建立基准。垫铁组应布置在设备主要受力部位,每组垫铁不超过规范层数,垫铁与基础接触良好。二次灌浆前要清理基础表面、湿润但无积水,灌浆料按说明书加水搅拌,养护到位。设备就位后复测水平度和标高,高强螺栓扭矩按图验收,不得现场气割扩孔。
- 基准点与中心线:从厂房基准点引测,纵横中心线偏差按设备和规范控制。
- 地脚螺栓预埋:用定型钢模板和定位架固定,浇筑时避免振捣棒碰螺栓,初凝后二次复测。
- 垫铁布置:垫铁组靠近地脚螺栓,接触面研磨,不得用薄铁片多层垫高。
- 二次灌浆:用高强无收缩灌浆料,按说明书施工,养护期内不得扰动设备。
- 检测记录:全站仪、水准仪、测厚仪、扭矩扳手检测记录归档,作为验收依据。
四、施工安全承重消防注意事项
- 安全:设备底座吊装系溜绳,设警戒区,高空作业系安全带。动火办证,设接火斗和防火毯,有限空间焊接加强通风。
- 承重:底座与基础接触、垫铁布置、灌浆强度和地脚螺栓拉拔按图验收。全熔透焊缝、高强螺栓扭矩不能省。
- 消防:厂房内焊接动火要清除下方易燃物,配备灭火器,保持消防通道畅通。涉及厂房消防改造的,喷淋烟感和疏散指示同步设计。
- 验收:钢材材质单、探伤报告、锚栓拉拔报告、涂层测厚记录、灌浆强度报告、安装检测记录和竣工图,缺一不可。
五、决定设备钢结构底座报价的核心要素
- 板厚与材质:Q235B和Q355B焊接工艺不同,厚板预热和消氢成本更高。
- 焊缝等级与探伤比例:全熔透一级焊缝需要开坡口、加引弧板、焊后探伤,成本远高于角焊缝。
- 机加工要求:安装面铣削、螺栓孔镗孔、定位键槽加工,按精度和工时计价。
- 矫正与消除应力:旁弯、扭曲、平面度矫正和消除应力处理,不能省。
- 预埋与灌浆:地脚螺栓预埋复测、垫铁、灌浆料和养护,按设备和基础条件计算。
- 表面处理与运输:抛丸Sa2.5级,漆膜总厚度不低于200μm,包装运输防变形。上海本地运输比外地进沪少一道超限审批和长途运费。
六、上海本地化物流与施工协同优势
我们是上海实体工厂,车间到奉贤、松江、浦东、嘉定、宝山、金山、青浦等区项目多在50公里内。设备底座构件重量大、安装面精度高,外地运输需长途超限审批,进沪后限行多。本地源头厂家可厂内预拼装和预加工,分段运输,现场用小吊车组装,减少对厂房运营干扰。现场补件、变更,厂里当天加工,第二天送到。外地厂家补件物流两天起,停工和租金损失更大。上海消防、环保、扬尘控制要求细,本地厂家熟悉报建流程,资料准备快。
七、设备钢结构底座常见问题
FAQ1 设备底座焊接变形怎么控制
控制组立间隙、对称施焊、多层多道、预热和层间温度,焊后消氢和矫正。安装面和螺栓孔预留机加工余量,焊后矫正再加工。要求提供焊接工艺评定、焊工钢印和第三方探伤报告。
FAQ2 安装基准精度验收看哪些指标
看纵横中心线偏差、标高、水平度、地脚螺栓孔距、安装面平面度和垫铁接触。用全站仪、水准仪或激光跟踪仪检测,记录归档。高强螺栓扭矩按图验收,不得气割扩孔。
FAQ3 地脚螺栓预埋偏位怎么办
轻微偏差可按规范处理,严重偏差应化学植筋重新植栓或加大底座螺栓孔,经结构工程师确认。重新植筋要做拉拔试验,合格后才能安装设备。不得随意气割扩孔。
FAQ4 上海地区加工安装周期多久
常规设备底座,图纸深化5至7天,钢材采购7至10天,加工10至15天,机加工和检测3至5天,现场安装和灌浆5至10天。涉及厚板全熔透探伤、消除应力或大批量,工期会延长。签合同前让厂家提供排产计划,并约定延期责任。
版权声明:本内容版权归 上海奉弘钢结构工程公司_厂房仓库建设与阁楼夹层平台搭建_2026最新报价 所有。未经许可转载或重新发布时,请务必保留出处链接。